피로 시험과 크리프 시험 — S-N 선도·피로 한도·크리프 3단계와 마모 | 기계공작법 2.5
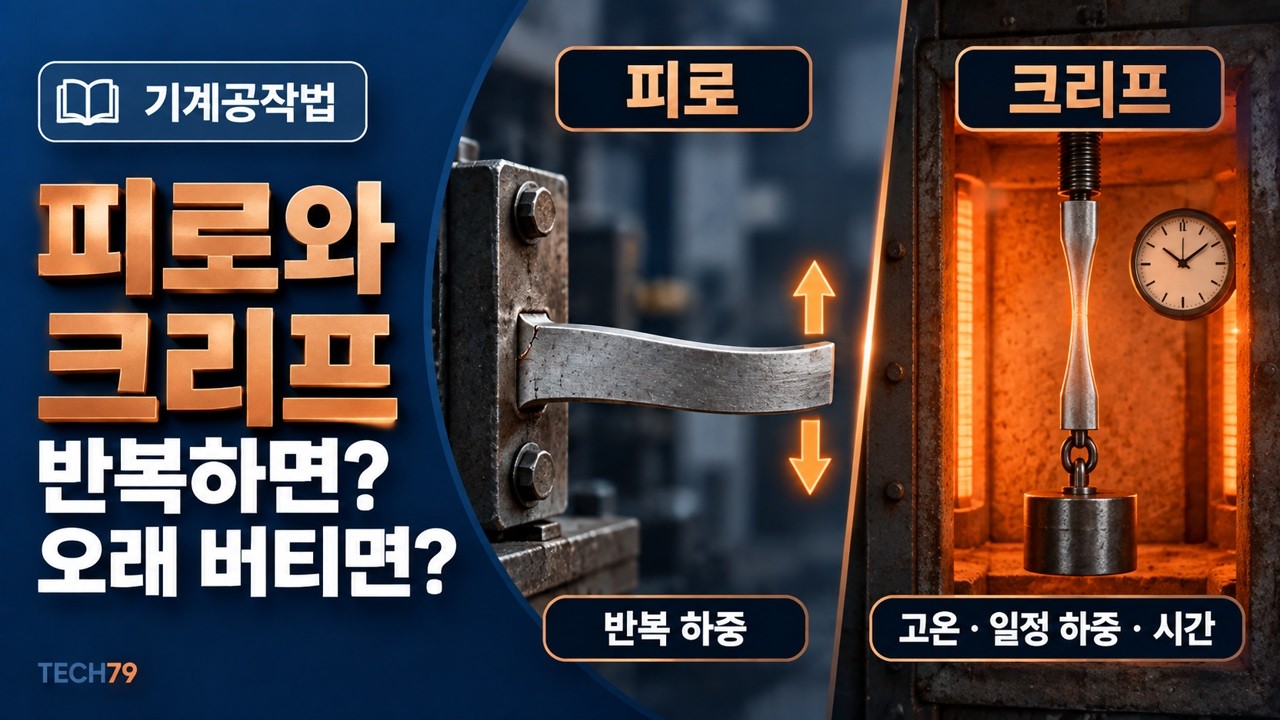
기계공작법Chapter 02 기계 재료의 성질과 시험 › Section 05
2.5 피로 시험과 크리프 시험
정하중이라면 넉넉히 견딜 응력인데도 부러진다. 되풀이와 시간이 만드는 두 가지 파괴를 본다.
영상 목차 · 원하는 부분부터 보기 (약 10분)
01견딜 하중인데 왜 부러지는가교재 28p
- 기계 부품이 실제로 부서지는 원인 가운데 가장 큰 비중을 차지하는 것이 피로 파괴임.
- 회전하는 축, 진동하는 스프링, 되풀이 여닫히는 문의 경첩 — 하중이 되풀이 걸리는 부품은 정하중이라면 넉넉히 견딜 크기의 응력에서도 오랜 시간이 지나면 갑자기 부러짐.
- 세 걸음
- ① 표면의 작은 흠이나 응력이 몰리는 자리에서 미세한 균열이 생김
- ② 하중이 되풀이될 때마다 균열이 조금씩 자람
- ③ 남은 단면이 하중을 견디지 못하는 순간 단번에 부러짐
- 눈에 띄는 변형 없이 갑자기 일어나므로 위험함.
파면이 남기는 증거
- 비치 마크 — 균열이 자란 자취가 조개껍데기 무늬로 남음. 무늬의 중심을 따라가면 균열이 시작된 자리를 찾을 수 있음.
- 파면의 나머지는 마지막에 단번에 부러진 자리로 거칢.
- 파면을 보고 피로 파괴 여부를 판정하는 근거가 됨.
02S–N 선도와 피로 한도교재 29p
- S–N 선도 — 되풀이 걸리는 응력의 진폭을 세로축에, 파단까지의 반복 횟수를 대수 눈금으로 가로축에 잡아 그린 것. 응력 진폭이 작을수록 견디는 횟수가 늘어 곡선은 오른쪽 아래로 내려감.
- 피로 한도 — 철강 재료에서는 어느 응력 아래로 내려가면 곡선이 수평이 되어 아무리 되풀이해도 파단되지 않음. 되풀이 하중을 받는 부재의 허용 응력을 정하는 근거.
- 강의 피로 한도는 대체로 인장 강도의 절반 정도.
- 비철 금속에는 피로 한도가 없음 — 알루미늄 합금, 구리 합금에서는 곡선이 수평이 되지 않고 계속 내려감. 10⁷회처럼 정해진 횟수를 견디는 응력을 시간 피로 강도로 삼아 대신 씀.
03피로 수명을 좌우하는 표면교재 29p
- 피로 균열은 거의 언제나 표면에서 시작함. 그래서 표면 상태가 수명을 크게 좌우함.
- 수명을 줄이는 것 — 표면 거칠기가 클수록, 홈이나 구멍이 있을수록. 부식 환경에서는 부식 구덩이가 균열의 출발점이 되어 수명이 크게 줄어듦.
- 수명을 늘리는 것 — 압축 잔류 응력
- 숏 피닝 — 작은 강구를 표면에 세차게 부딪쳐 압축 잔류 응력을 줌
- 침탄 · 질화 같은 표면 경화 열처리도 같은 효과
- 스프링과 기어의 이뿌리에 숏 피닝을 하는 것은 그 자리가 피로 파괴가 잘 일어나는 곳이기 때문
04크리프 — 하중이 그대로여도 자라는 변형교재 29p~30p
- 크리프 — 높은 온도에서 일정한 하중을 오래 걸어 두면 하중이 변하지 않는데도 변형이 시간에 따라 계속 커지는 현상.
- 문제가 되는 곳 — 보일러 배관, 터빈 날개, 열간 금형.
- 금속에서는 대체로 융점의 절반 정도 되는 절대 온도를 넘어서면서 뚜렷해짐.
| 단계 | 이름 | 변형률이 커지는 모습 |
|---|---|---|
| 1단계 | 천이 크리프 | 빠르게 커지다가 점점 느려짐 |
| 2단계 | 정상 크리프 | 시간에 거의 비례해 일정한 속도로 커짐 |
| 3단계 | 가속 크리프 | 속도가 다시 빨라져 파단에 다다름 |
- 순간 탄성 변형 — 하중을 걸자마자 생기는 변형은 시간이 흘러 쌓인 것이 아니므로 크리프에 넣지 않음. 곡선의 출발점 높이로 나타냄.
- 설계에 쓰는 값은 2단계에서 나옴 — 정상 크리프 구간의 일정한 변형률 속도가 최소 크리프 속도. 여기에 사용 시간을 곱하면 그동안 쌓이는 변형을 어림할 수 있음.
- 크리프 한도 — 정해진 온도에서 일정 시간 뒤의 변형이 정해진 값을 넘지 않는 최대 응력.
05마모 — 부서지지 않아도 못 쓰게 됨교재 30p
- 서로 닿아 미끄러지는 두 면에서 재료가 조금씩 떨어져 나감. 부품이 부서지지 않아도 치수가 어긋나 못 쓰게 되는 원인.
- 응착 마모 — 접촉한 미세 돌기가 달라붙었다가 떨어지면서 재료가 옮겨 붙거나 탈락함.
- 연삭 마모 — 단단한 돌기나 입자가 상대면을 긁어 냄.
- 피팅 — 되풀이 접촉으로 표면이 떨어져 나감.
- 줄이는 방법 — 표면 경도를 높이고, 윤활을 좋게 하고, 서로 닿는 두 재료를 같은 재료로 짝짓지 않음. 같은 재료끼리는 서로 달라붙기 쉬워 응착 마모가 심해짐.
이 절의 핵심 정리
- 피로 파괴는 부품이 부서지는 가장 큰 원인이며 변형 없이 갑자기 일어난다
- 철강에는 피로 한도가 있고 비철 금속에는 없다 — 대신 시간 피로 강도를 쓴다
- 피로 균열은 표면에서 시작한다. 숏 피닝의 압축 잔류 응력이 수명을 늘린다
- 크리프 곡선은 천이 → 정상 → 가속 3단계. 설계 값은 2단계에서 나온다
- 마모를 줄이려면 같은 재료끼리 짝짓지 않는다
강의 자료2.5 피로 시험과 크리프 시험
1 / 12
번호를 누르면 해당 장으로 바로 이동합니다 · 방향키 ← → 로도 넘길 수 있습니다


댓글
댓글 쓰기