게이지 — 블록 게이지·링잉·K급과 교정값·한계 게이지·다이얼 게이지·런아웃 | 기계공작법 9.4
기계공작법Chapter 09 정밀 측정 › Section 04
9.4 게이지
버니어캘리퍼스와 마이크로미터가 눈금을 읽는 측정기라면 게이지는 도구 자체에 치수나 형상이 구현된 실물 기준. 공작물에 대어 보고 판정하므로 숙련도와 관계없이 빠른 검사가 가능.
영상 목차 · 원하는 부분부터 보기
01게이지의 뜻교재 198p
- 앞 편까지의 버니어캘리퍼스와 마이크로미터는 눈금을 읽는 측정기. 게이지(gauge)는 도구 자체에 정해진 치수나 형상이 정밀하게 구현되어 있어 공작물에 대어 보고 판정하는 실물 기준.
- 수치를 읽고 계산할 필요가 없으므로 숙련도와 관계없이 같은 결과, 많은 부품의 빠른 검사가 가능하여 대량 생산 라인에서 널리 사용.
02블록 게이지와 링잉교재 198p
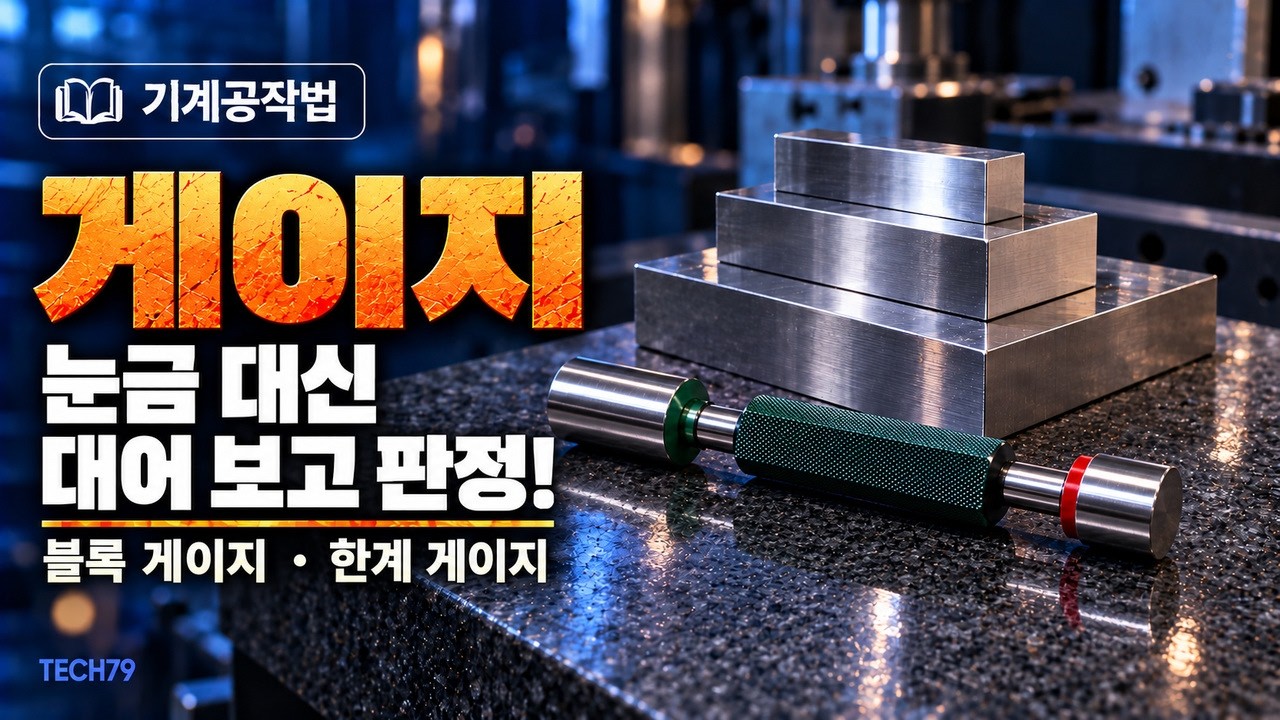
- 블록 게이지(block gauge)는 길이의 실용 기준으로 쓰는 초정밀 게이지. 직육면체의 마주 보는 두 측정면을 거울처럼 매끄럽고 완전히 평행하게 래핑하며, 재질은 열처리한 고탄소 크롬강이 기본이고 세라믹·초경합금도 사용.
- 링잉(wringing, 밀착)은 두 측정면을 겹쳐 가볍게 누르며 미끄러뜨리면 공기가 빠져 단단히 붙는 현상. 붙은 길이는 각 블록 길이의 합이므로 몇 개를 조합해 원하는 치수를 구성.
- 블록마다 오차가 있어 개수가 늘면 오차도 쌓이므로 되도록 적은 개수로 조합. 목표 치수의 끝자리부터 지워 나가면 적은 장수로 해결.
03블록 게이지의 등급과 취급교재 198p
- 옛 AA·A·B·C급, 그 뒤 00·0·1·2급으로 부르던 등급을 지금의 KS B ISO 3650에서는 K급·0급·1급·2급으로 호칭. 두 체계는 한 칸씩 그대로 대응하며 교과서의 00급이 지금의 K급 자리. 2급(옛 C급)은 공작용.
| 등급 | 옛 등급 | 부르는 이름 |
|---|---|---|
| K급 | AA급 | 참조용(기준용) |
| 0급 | A급 | 표준용 |
| 1급 | B급 | 검사용 |
K급이 가장 정확한 블록은 아님 · 이름은 쓰는 자리
- 0급에서 2급으로 갈수록 허용 오차가 커지지만 그 앞에 K급을 세워 외우지 않음. 정도는 호칭 길이로부터의 편차와 한 블록 안의 길이 변동 두 가지로 규정하며, K급은 편차 허용값이 0급보다 크고 길이 변동은 0급보다 작음.
- K급은 제 길이를 가장 정확하게 알고 있어 다른 블록을 교정할 수 있는 블록. 실측 교정값을 함께 주고 그 교정값을 기준으로 사용.
- 「1급 = 검사용」은 1급으로 검사를 한다는 뜻이지 1급을 검사한다는 뜻이 아님. 주된 쓰임은 규격의 강제 규정이 아닌 관행이지만 시험에서는 표의 대응이 답.
- 손의 열로도 길이가 변하므로 맨손으로 오래 쥐지 않고, 20 ℃의 표준 온도에 충분히 두어 온도가 고루 맞은 다음에 측정. 사용 후 지문과 습기를 닦고 방청유를 발라 보관.
04한계 게이지교재 199p
- 한계 게이지(limit gauge)는 치수가 허용 한계 안에 있는지만 판정. 통과측(GO)과 정지측(NO GO)이 각각 허용 한계 치수의 한쪽을 담당.
- 판정 규칙은 통과측은 통과하고 정지측은 통과하지 않아야 합격. 통과측이 들어가지 않으면 구멍이 너무 작고, 정지측까지 들어가면 너무 커서 둘 다 불합격.
| 구분 | 통과측 | 정지측 |
|---|---|---|
| 구멍용 플러그 게이지 | 최소 허용 치수 | 최대 허용 치수 |
| 축용 링·스냅 게이지 | 최대 허용 치수 | 최소 허용 치수 |
- 통과측은 굽거나 찌그러진 구멍까지 거르도록 맞물림 길이 전체를 지나가야 하므로 길게, 정지측은 한 자리의 지름만 걸리도록 짧게 제작. 정지측은 깊이와 방향을 바꾸어 여러 자리에 대어 보며, 끝까지 지나가는 통과측은 마모도 빠름.
05다이얼 게이지와 테스트 인디케이터교재 200p
- 다이얼 게이지(dial gauge)는 기준 치수와의 차이를 읽는 비교 측정기. 스핀들의 미세한 직선 운동을 내부 기어로 확대해 지침의 회전으로 바꾸며, 스핀들 1 mm에 100 등분 눈금판을 한 바퀴 돌아 한 칸이 0.01 mm.
- 스탠드에 붙여 블록 게이지로 0점을 맞춘 뒤 같은 치수의 부품을 잇달아 검사. 원통형 공작물을 V 블록이나 센터에 걸고 돌리며 한 점에서 읽은 흔들림 폭은 런아웃(runout)으로, 축의 편심까지 들어가므로 진원도와 다름.
- 테스트 인디케이터(test indicator)는 지렛대의 원리로 측정자 축과 직각 방향의 변화량을 읽는 레버식 기기. 지시 범위는 0~0.8 mm 정도로 좁지만 0.01~0.001 mm까지 읽어 좁은 곳이나 공작 기계 자체의 정밀도 검사에 사용.
- 치수를 재는 법은 여기까지 — 면의 매끄러움을 재는 법은 다음 편 표면 거칠기와 다듬질 정도.
이 절의 핵심 정리
- 게이지는 눈금을 읽지 않고 공작물에 대어 판정하는 실물 기준이다.
- 블록 게이지는 링잉으로 밀착시켜 되도록 적은 개수로 원하는 치수를 조합한다.
- K급은 교정값을 알고 다른 블록을 교정하는 참조용이며, 등급의 이름은 그 등급을 쓰는 자리를 가리킨다.
- 한계 게이지는 통과측이 통과하고 정지측이 통과하지 않아야 합격이다.
- 다이얼 게이지는 기준 치수와의 차이를 0.01 mm 단위로 읽는 비교 측정기이다.
강의 자료9.4 게이지
1 / 13
1. 7.4-2 나사 가공용 공구와 보링 머신 (표지)
번호를 누르면 해당 장으로 바로 이동합니다 · 방향키 ← → 로도 넘길 수 있습니다


댓글
댓글 쓰기