TIG·MIG·CO₂·서브머지드 아크 용접 — 전극·보호 가스와 자기 제어 특성 | 기계공작법 6.5-1
기계공작법Chapter 06 용접 및 접합 › Section 05
6.5-1 TIG·MIG·CO2·서브머지드
전극이 녹는지와 무엇으로 대기를 막는지를 기준으로 특수 아크 용접을 비교하고, TIG의 극성과 MIG의 자기 제어 특성을 정리합니다.
01TIG의 텅스텐 전극교재 122p
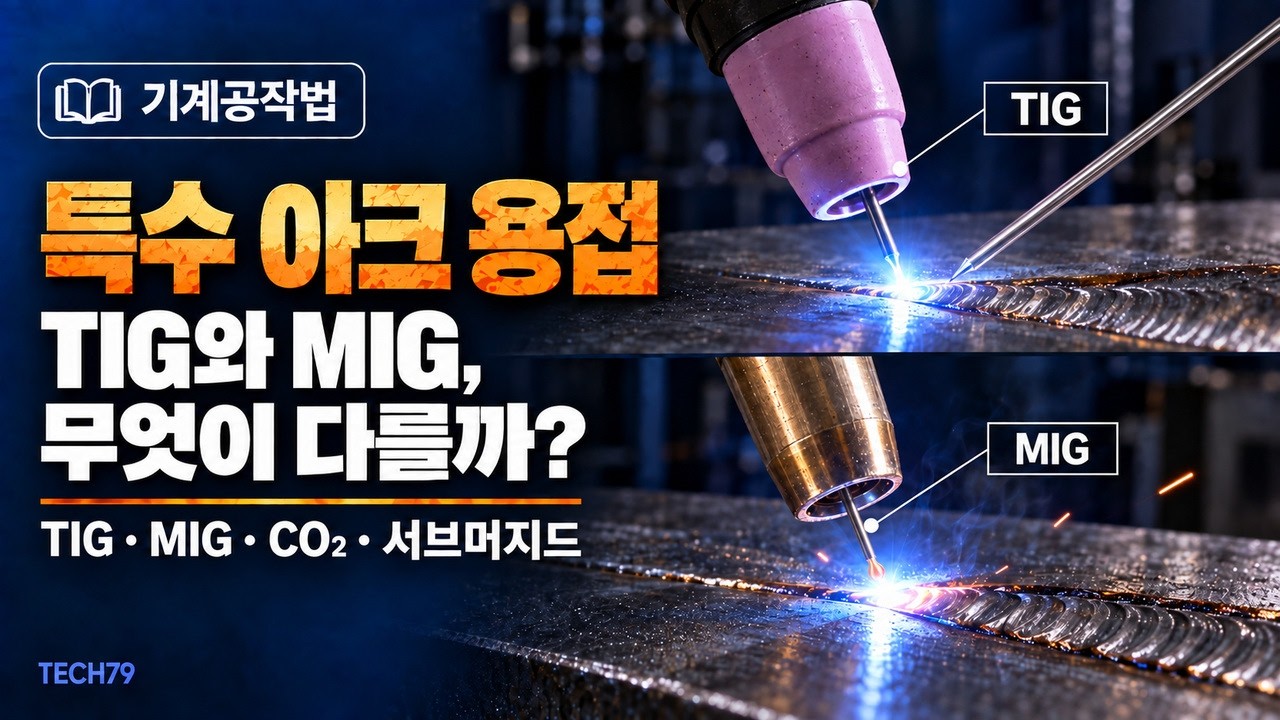
특수 아크 용접은 전극이 녹는지, 무엇으로 대기를 막는지를 기준으로 구분하면 정리가 쉬움. 이번 편은 TIG·MIG·CO₂ 아크 용접과 용제 속에서 아크가 발생하는 서브머지드 아크 용접의 비교.
- TIG(tungsten inert gas) — 아르곤·헬륨 같은 불활성 가스로 용접부를 대기로부터 보호하는 특수 아크 용접.
- 높은 녹는점을 가진 텅스텐 봉을 전극으로 사용. 전극이 아크열에 소모되지 않는 비용극식·비소모식 용접법임.
- 용가재가 필요하면 가스 용접처럼 별도로 용융 풀에 공급해야 함. 전극 자체가 녹아 용가재가 되는 피복 아크 용접과 구별됨.
02TIG의 극성과 청정 작용교재 122p
| 전원·극성 | 주요 작용 | 대표 적용 |
|---|---|---|
| 직류 정극성 DCEN | 모재에 열 집중, 전극의 과열 억제 | 스테인리스강·구리·연강 |
| 직류 역극성 DCEP | 양이온 충돌로 산화막 제거, 전극 과열 우려 | 청정 작용이 필요한 재료 |
| 교류 AC | 깊은 용입과 청정 작용을 번갈아 얻음 | 알루미늄·마그네슘 |
정극성은 모재 (+)·전극 (−) 접속으로 전자가 모재에 충돌하여 깊고 좁은 용입을 얻음. 역극성에서는 전자가 전극으로 이동하는 대신 가스 양이온이 모재의 산화막을 깨뜨림. 교류는 두 주기의 이점을 함께 이용하는 방식임.
03MIG의 와이어와 자기 제어교재 123p
- MIG(metal inert gas) — 연속 공급되는 금속 와이어가 전극이자 용가재인 용극식·소모식 용접. 불활성 가스로 보호하는 점은 TIG와 같음.
- 자동 와이어 공급으로 속도가 빠르고 높은 전류 밀도로 용입이 깊음. 주로 3 mm 이상의 두꺼운 판에 사용.
- 정전압 전원을 사용하며, 전류 변화로 와이어의 용융 속도를 조절해 아크 길이를 일정하게 유지하는 성질이 자기 제어 특성임.
아크가 길어지면 전류가 감소하여 와이어가 천천히 녹고, 일정 속도로 공급되는 와이어가 용융 풀을 따라잡아 아크가 짧아짐. 아크가 짧아지면 전류와 용융 속도가 증가하여 다시 길어짐.
TIG와 MIG의 표준 극성 구분
- TIG는 대부분의 금속에서 정극성, MIG는 와이어 전극을 양극에 연결하는 직류 역극성이 일반적임. 불활성 가스를 쓴다는 공통점만으로 극성까지 같게 판단하지 않음.
04CO₂ 아크 용접의 경제성과 탈산교재 123p
MIG와 기본 원리가 같은 용극식 용접이지만 보호 가스로 값싼 이산화탄소를 사용함. 깊은 용입과 빠른 속도, 경제성 때문에 조선·교량·건축 등 연강 구조물에 널리 사용.
- CO₂는 불활성 가스가 아님. 초고온에서 분해되면서 나온 산소가 용융된 쇠와 반응하여 품질을 떨어뜨릴 수 있음.
- 망간·규소 같은 탈산제를 함유한 전용 와이어를 사용. 이 성분이 산소와 먼저 결합하여 용착 금속의 산화를 억제함.
- 반응 생성물인 산화망간·이산화규소는 슬래그가 되어 용융 풀 표면으로 떠오름. 보호 가스뿐 아니라 와이어 성분도 용접 품질의 핵심임.
05용제 속에 잠긴 서브머지드 아크교재 124p
서브머지드 아크 용접(SAW)은 전극 공급과 이송이 자동으로 이루어지는 자동 아크 용접법. 용접선에 입자 형태의 용제를 두껍게 공급하고 그 속으로 전극 와이어를 보내 아크를 발생시킴.
- 아크 불꽃이 용제에 완전히 덮여 눈에 보이지 않으므로 잠호 용접이라고도 함.
- 녹은 용제는 용융 슬래그가 되어 용융 풀을 덮고 대기를 차단함. 피복 아크 용접의 피복제와 같은 보호 역할.
- 용제가 아크열 손실을 줄여 열효율이 높고 용입이 깊음. 교재에서는 피복 아크 용접보다 10~20배 빠른 고속 용접이 가능하다고 설명함.
- 용착 금속의 품질이 우수하며 유해 광선과 스패터의 발생이 거의 없음. 두꺼운 판의 길고 연속적인 이음부에 적합.
06보호 방식이 정하는 용접 자세교재 124p
용제 보호의 이점과 자세 제한
- TIG·MIG·CO₂는 가스로 보호하지만 SAW는 입자 형태의 용제로 보호함. 용제가 쏟아지지 않아야 하므로 아래보기나 수평 필렛 자세에 주로 사용.
- 높은 능률만으로 모든 자세에 적합하다고 판단하지 않음. 조선·교량·압력 용기·강관 등 긴 이음부의 형태와 자세를 함께 고려함.
이 절의 핵심 정리
- TIG는 텅스텐 전극이 녹지 않는 비용극식이며 용가재를 별도로 공급한다.
- TIG의 교류는 깊은 용입과 청정 작용을 함께 얻는 데 유리하다.
- MIG는 와이어가 전극과 용가재를 겸하며 정전압 전원으로 자기 제어 특성을 얻는다.
- CO₂ 아크 용접은 활성 가스의 산화 작용을 탈산제가 든 와이어로 보완한다.
- 서브머지드 아크 용접은 용제 속에서 아크가 발생하며 용제가 자세를 제한한다.
강의 자료6.5-1 TIG·MIG·CO2·서브머지드
1 / 13

1. 6.5-1 TIG,MIG,CO2,서브머지드 (표지)
번호를 누르면 해당 장으로 바로 이동합니다 · 방향키 ← → 로도 넘길 수 있습니다


댓글
댓글 쓰기