피복 아크 용접의 원리 — 용융지·용착·용입과 수하 특성·정극성·역극성 | 기계공작법 6.2-1
기계공작법Chapter 06 용접 및 접합 › Section 02
6.2-1 피복 아크 용접의 원리·용접기·극성
아크가 금속을 녹이는 원리에서 출발해 용융 풀·용착·용입을 구분하고, 직류·교류 전원과 극성에 따른 차이를 정리합니다.
01피복 아크 용접의 열원교재 110p
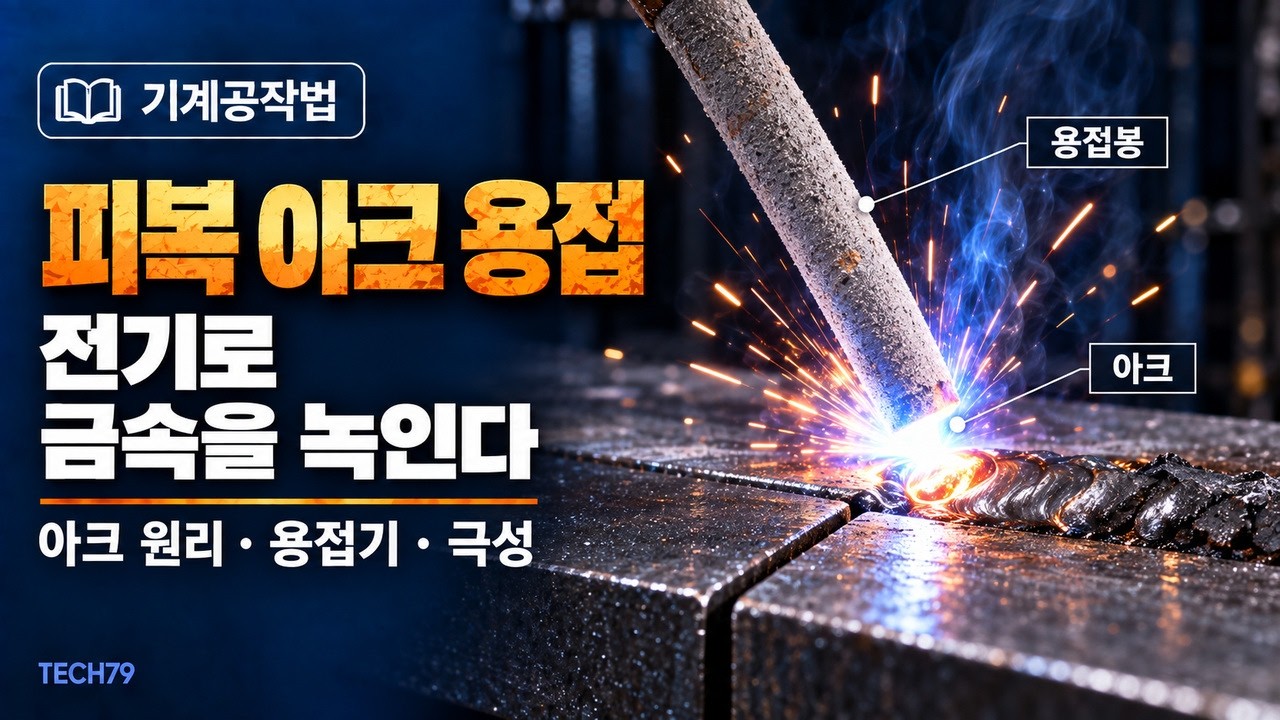
융접의 대표적인 방식인 피복 아크 용접(SMAW). 금속 심선에 피복제를 입힌 용접봉을 전극으로 쓰며, 모재와 용접봉 사이의 아크 방전에서 발생하는 열로 접합함.
- 전류가 흐르는 용접봉 끝을 모재에 가볍게 접촉시킨 뒤 1.5~4 mm 정도 떼면 간극에 아크가 발생함.
- 청백색의 강렬한 빛을 내는 아크 중심부의 온도는 5,000~6,000 ℃. 심선과 모재를 동시에 녹이는 열원으로 작용.
- 함께 타는 피복제에서 가스와 슬래그가 발생하여 용융 금속을 대기 중 산소·질소로부터 보호함. 용융지가 용착 금속과 함께 응고하면서 영구 접합됨.
02용융 풀·용착·용입교재 110p
| 용어 | 가리키는 대상 |
|---|---|
| 용융 풀·용융지 | 아크열로 모재 표면이 녹아 웅덩이처럼 된 부분 |
| 용착 | 녹은 용접봉의 방울이 용융 풀로 옮겨 가는 과정 |
| 용입 | 모재가 원래 표면보다 깊게 파고들며 녹은 깊이 |
자리·과정·깊이의 구분
- 용융 풀은 녹은 자리, 용착은 채워지는 과정, 용입은 녹아 들어간 깊이. 비슷한 용어라도 서로 바꾸어 쓸 수 없음.
03직류와 교류 아크 용접기교재 111p
아크 용접기는 약 20~40 V의 낮은 전압에서 수백 암페어의 대전류를 안정적으로 공급하는 전원 장치. 쓰는 전원의 종류에 따라 직류와 교류로 구분됨.
- 직류 — 아크가 안정되고 모재·용접봉의 극성을 선택할 수 있음. 무부하 전압이 보통 40~60 V로 교류보다 낮지만 구조가 복잡하고 가격이 높음.
- 교류 — 구조가 간단하고 고장이 적으며 가격이 저렴함. 전류 방향이 주기적으로 바뀌어 자기 쏠림이 거의 없으나 아크 안정성은 직류보다 낮음.
- 60 Hz 교류는 전류가 1초에 120번 0을 지나므로 순간적으로 아크가 끊어짐. 재발생을 위한 무부하 전압이 70~90 V로 높아 감전 위험도 상대적으로 큼.
04수하 특성과 정전압 특성교재 111p
- 수하 특성 — 부하 전류가 증가하면 단자 전압이 낮아지는 특성. 수동 피복 아크 용접에 쓰는 정전류 전원의 특성임.
- 작업자의 손 움직임으로 아크 길이와 전압이 변해도 전류 변화가 작으므로 용접봉의 용융 속도가 일정하게 유지됨.
- 정전압 특성 — 전압 변화가 작은 대신 전류가 크게 변하는 특성. 와이어를 자동 공급하는 MIG·CO₂ 아크 용접에 사용.
- 교류 전원 형식에는 가동 철심형·가동 코일형·가포화 리액터형·탭 전환형, 직류에는 전동 발전형·엔진 구동형·정류기형이 있음.
05정극성과 역극성의 연결교재 113p
피복 아크 용접은 양극 쪽에 약 70 %, 음극 쪽에 약 30 %의 열이 발생한다고 보고 특성을 비교함. 양극을 모재에 둘지 용접봉에 둘지가 핵심.
| 구분 | 정극성 DCSP·DCEN | 역극성 DCRP·DCEP |
|---|---|---|
| 접속 | 모재 (+), 용접봉 (−) | 모재 (−), 용접봉 (+) |
| 용입과 비드 | 깊은 용입·좁은 비드 | 얕은 용입·넓은 비드 |
| 대표 용도 | 두꺼운 판 | 얇은 판의 용락 방지 |
정극성에서는 용접봉이 천천히 녹고 역극성에서는 빠르게 녹음. DCEN은 전극 음극, DCEP는 전극 양극을 뜻하며 각각 같은 접속을 전극 기준으로 부르는 명칭임.
역극성에서는 모재에 전달되는 열이 적어 얇은 판에 구멍이 뚫리는 용락을 줄이는 데 유리함. 열에 약한 주철·비철 금속에도 사용. 정극성은 모재에 열이 집중되어 두꺼운 판에서 깊은 용입을 얻는 데 적합함.
아크의 안정성과 극성 선택은 별개의 비교 항목임. 직류는 전류 방향이 일정하여 극성을 선택할 수 있고, 교류는 방향이 주기적으로 바뀌므로 고정된 정극성·역극성을 선택하는 방식과 구분됨. 교류의 낮은 가격과 간단한 구조가 현장에서 널리 사용하는 이유임.
06극성 비교의 적용 범위교재 113p
70 대 30을 모든 공정에 적용하지 않음
- 이 열 분포는 피복 아크 용접을 설명하는 기준. TIG는 강에서 정극성, MIG는 와이어를 양극에 두는 역극성이 표준임.
- 실제 선택에서는 용접봉에 지정된 전류 종류와 극성을 우선함. 공정이 바뀌면 용입과 극성의 관계도 별도로 확인해야 함.
이 절의 핵심 정리
- 피복 아크 용접은 아크열로 심선과 모재를 함께 녹이는 융접법이다.
- 용융 풀은 녹은 부분, 용착은 옮겨 가는 과정, 용입은 녹아 들어간 깊이다.
- 직류는 아크가 안정되고 극성을 선택할 수 있으며 교류는 자기 쏠림이 거의 없다.
- 수동 피복 아크 용접은 전류 변화가 작은 수하 특성의 전원을 쓴다.
- 정극성과 역극성은 접속 기준을 구분하고 공정 및 용접봉의 지정에 따라 선택한다.
강의 자료6.2-1 피복 아크 용접의 원리·용접기·극성
1 / 14

1. 6.2-1 피복 아크 용접의 원리,용접기,극성 (표지)
번호를 누르면 해당 장으로 바로 이동합니다 · 방향키 ← → 로도 넘길 수 있습니다


댓글
댓글 쓰기